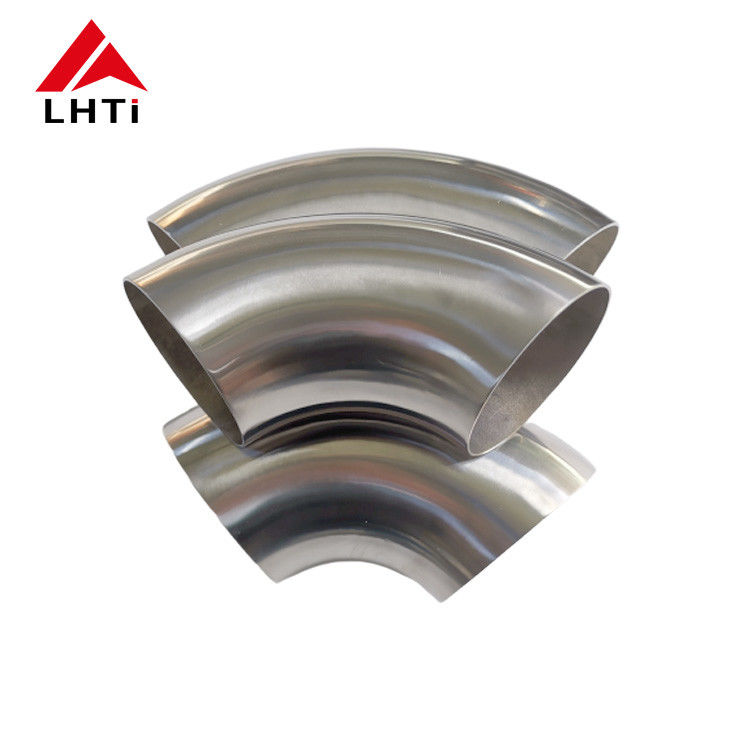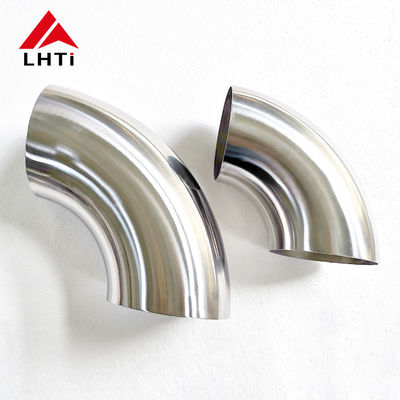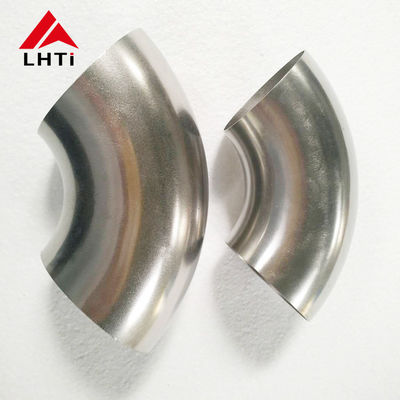
Gomito di scarico a piega mandrinata in titanio Gr2 a 90 gradi
Una piega mandrinata fa la differenza tra un tubo che scorre e un tubo che si sgualcisce. Quando un tubo di titanio a parete sottile viene tirato attorno a una forma senza supporto interno, il raggio interno si piega e la sezione diventa ovale, e su uno scarico con parete da 1,5 mm quel danno è permanente. Una piega mandrinata utilizza un mandrino a sfera segmentato all'interno del tubo, una lama di raschiatura dietro la forma e una matrice di pressione che tiene l'esterno, in modo che il metallo scorra invece di collassare. Queste pieghe a 90 gradi sono realizzate con tubo Gr2 con diametro esterno da 1,5 a 2 pollici, con parete da 1,2 mm a 3 mm, secondo le dimensioni ASME B16.9 e ASTM B363.
Cosa fa effettivamente il mandrino
Tre strumenti condividono il lavoro. Il mandrino supporta l'interno della piega in modo che il tubo non possa appiattirsi. La lama di raschiatura impedisce al materiale di accumularsi davanti alla piega, che è ciò che produce la piega sul raggio interno. La matrice di pressione controlla la parete esterna e, insieme alla sovralimentazione, alimenta materiale nella piega in modo che la parete esterna non si assottigli oltre il limite. Rimuovetene uno qualsiasi e il risultato è misurabile: l'ovalità aumenta, l'assottigliamento della parete aumenta o compaiono pieghe.
| Elemento geometrico | Valore tipico | Cosa succede se è fuori |
|---|---|---|
| Raggio linea d'asse | 1D, 1,5D o 2D del diametro esterno | Raggio più stretto assottiglia la parete esterna più velocemente |
| Assottigliamento parete esterna | Massimo 10-12% all'estradosso | Sotto la parete minima, la piega diventa il punto debole |
| Ovalità alla piega | Massimo 5% | Le estremità fuori rotonde non si adattano al tubo dritto |
| Altezza piega all'intradosso | Massimo 0,5% del diametro | Le pieghe intrappolano la condensa e iniziano crepe da fatica |
| Tolleranza angolare | più o meno 0,5 gradi | I fori per flange e supporti non si allineeranno |
| Lunghezza tangente dritta | Minimo 1,5D a ciascuna estremità | Non abbastanza lunghezza per bloccare e saldare senza distorsione |
Perché Gr2 è adatto per scarichi
Gr2 ha una densità di 4,51 g/cm³ contro 7,85 per l'acciaio, quindi un sistema di scarico in titanio pesa circa il 40% in meno rispetto a quello in acciaio che sostituisce, e il peso si trova in alto e nella parte posteriore dove conta. La sua conducibilità termica è bassa, il che mantiene i gas di scarico caldi e aiuta l'accensione del catalizzatore, e la parete può essere più sottile perché il titanio non necessita di un margine di corrosione contro la condensa. Il film di ossido assume anche i colori paglierino e blu che molti clienti desiderano su uno scarico visibile, e quei colori possono essere controllati dal gas di schermatura e dall'apporto di calore durante la saldatura.
L'assottigliamento della parete è il numero da specificare
Su una piega a 90 gradi la parete esterna si assottiglia e la parete interna si ispessisce; il punto più sottile si trova a circa 45 gradi attorno alla piega. Una parete da 1,5 mm piegata a raggio 1D può perdere dal 10 al 12%, quindi il disegno dovrebbe indicare se la parete nominale o la parete minima dopo la piegatura è la cifra di accettazione. Se il minimo è critico, partire da un tubo più spesso o aprire il raggio a 1,5D. La stessa regola si applica alle pieghe di ritorno a 180 gradi, dove l'effetto raddoppia.
Gamma e preparazione estremità
Le pieghe sono fornite con estremità tagliate piane, smussate o a innesto. Le estremità tagliate piane sono adatte per la saldatura orbitale o TIG a testa alla successiva lunghezza dritta; le estremità smussate sono utilizzate dove una parete più spessa necessita di un gap di radice. Ogni piega viene tagliata alla lunghezza tangente sul disegno, perché una piega tagliata corta non può essere recuperata in cantiere.
| Articolo | Gamma fornita |
|---|---|
| Angolo di piega | 45, 90 e 180 gradi |
| Diametro esterno | Da 1,5 pollici a 2 pollici, altre dimensioni su richiesta |
| Spessore parete | Da 1,2 mm a 3 mm |
| Raggio di piega | Da 1D a 2D |
| Finitura estremità | Taglio piano, smussato o profilato per innesto |
| Superficie | Decapato e lucidato, tinta di calore rimossa |
| Standard | Dimensioni ASME B16.9, raccordi ASTM B363 |
| Test | Rapporto dimensionale, PMI, test di terze parti su richiesta |
Montaggio e saldatura
Lo scarico in titanio e il tubo di processo vengono saldati sotto argon con il lato posteriore spurgato a meno di circa 50 ppm di ossigeno. Pulire le estremità tagliate con uno strumento dedicato in acciaio inossidabile o carburo, mai una mola che ha toccato acciaio al carbonio, e mantenere il gap di giunzione inferiore a 0,2 mm. Saldare a punti in due posizioni, controllare l'angolo rispetto al supporto, quindi completare la giunzione senza interrompere lo spurgo. Una tinta argento o paglierino è accettabile; una tinta blu o grigia significa che lo scudo è fallito e la giunzione dovrebbe essere tagliata, perché una saldatura contaminata si spezzerà al primo ciclo termico.
Ispezione, imballaggio e ordinazione
Ogni piega viene controllata per angolo, raggio linea d'asse, ovalità e spessore parete, e un rapporto dimensionale accompagna la spedizione. Identificazione positiva del materiale e ispezione di terze parti sono disponibili su richiesta. Specificare diametro esterno, parete, angolo, raggio linea d'asse, finitura estremità e standard sull'ordine, ad esempio piega Gr2 da 2 pollici OD x 2 mm di parete a 90 gradi, 1,5D, estremità piane, ASTM B363. Le pieghe sono imballate in casse di compensato con le estremità tappate in modo che l'alesaggio rimanga pulito durante il trasporto.