| Marchio: | LHTI |
| Numero modello: | LH-01 |
| MOQ: | 100 kg |
| Prezzo: | USD $19.5-$28.5 / kg |
| Condizioni di pagamento: | Western Union, T/T, L/C, D/A, D/P |
| Capacità di fornitura: | 100 tonnellate al mese |
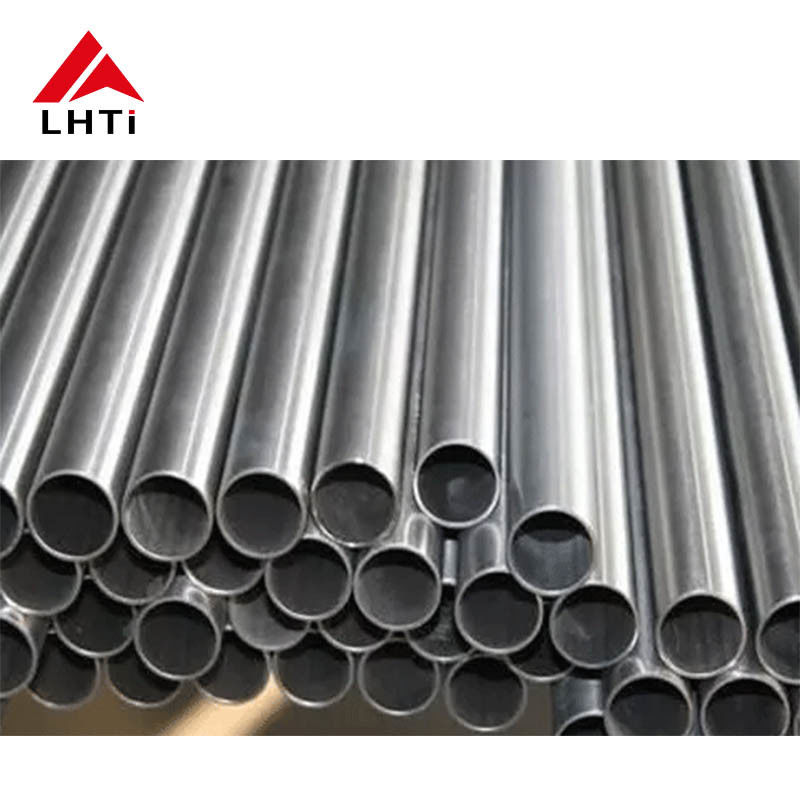
Tubo tondo in titanio con parete da 2 mm: forma, resistenza e resistenza alla corrosione
Una parete di due millimetri è il punto in cui un tubo di titanio smette di essere una sottile linea strumentale e inizia a sopportare una pressione reale, senza diventare pesante o costoso. È anche la parete in cui il controllo della forma inizia a decidere se il tubo può essere installato o meno: a 2 mm, una sezione fuori tolleranza o una parete eccentrica si manifesta immediatamente nel tubo foglio, nella piegatrice e nella preparazione della saldatura.
Perché 2 mm è una parete utile
A 2 mm, la capacità di pressione di un tubo di titanio è sufficiente per la maggior parte delle applicazioni di raffreddamento e di processo, mentre il peso rimane vicino a quello di un prodotto a parete sottile. La relazione con la parete sottile rende facile vederlo: lo stress circonferenziale aumenta con il diametro, quindi la stessa parete da 2 mm che è confortevole su un tubo da 19 mm è solo moderatamente sollecitata su uno da 50 mm, e la stima di rottura diminuisce di conseguenza. La tabella sottostante utilizza una resistenza alla trazione di 895 MPa e una stima semplice; una classificazione secondo codice aggiunge un fattore di giunzione, una riduzione di temperatura e qualsiasi tolleranza di corrosione.
| Diametro esterno | Foro a parete da 2 mm | Stima di rottura | Funzionamento a fattore 1,5 | Applicazione tipica |
|---|---|---|---|---|
| 12,7 mm | 8,7 mm | circa 282 MPa | circa 188 MPa | Linea strumentale ad alta pressione |
| 19,05 mm | 15,05 mm | circa 188 MPa | circa 125 MPa | Piccolo condensatore, refrigeratore |
| 25,4 mm | 21,4 mm | circa 141 MPa | circa 94 MPa | Tubo scambiatore di calore |
| 31,8 mm | 27,8 mm | circa 113 MPa | circa 75 MPa | Linea di raffreddamento acqua di mare |
| 50,8 mm | 46,8 mm | circa 70 MPa | circa 47 MPa | Refrigeratore di processo, bassa pressione |
Queste cifre sono a scopo di screening. Il numero che appartiene a un disegno è la pressione di progetto con la sua base di codice, e la parete viene quindi confermata rispetto alla parete minima dopo le tolleranze, non quella nominale. Su una parete da 2 mm, una tolleranza negativa del 10% rimuove già 0,2 mm, che è un decimo della sezione, quindi la differenza tra nominale e minima non è un dettaglio di arrotondamento.
Il controllo della forma è la vera specifica
Rotondità, eccentricità della parete e rettilineità sono ciò che separa un tubo che si installa facilmente da uno che lotta ad ogni passo. Una sezione ovale non scivolerà in un foro del tubo foglio della dimensione corretta, e forzarla danneggia il foro e il tubo. Una parete eccentrica ha un lato sottile che limita la pressione nominale anche se la parete media è corretta. Un tubo con un arco non passerà attraverso una piegatrice o non si allineerà con una flangia di accoppiamento.
I requisiti pratici sono semplici da dichiarare e vale la pena scriverli sull'ordine. Rotondità entro metà della tolleranza del diametro, eccentricità della parete entro il 10% del nominale, rettilineità circa 1 mm per metro, e un'estremità tagliata a squadra entro circa 1 grado. Ognuno di questi ha una conseguenza diretta nella fabbricazione, motivo per cui appartengono alla specifica di acquisto piuttosto che a un accordo verbale.
| Parametro di forma | Requisito pratico | Come viene controllato | Cosa protegge |
|---|---|---|---|
| Rotondità | entro metà della tolleranza del diametro | Micrometro in tre orientamenti | Accoppiamento e tenuta tubo-tubo foglio |
| Eccentricità della parete | 10% della parete nominale o migliore | Scansione ultrasonica della parete | Parete minima sul lato sottile |
| Rettilineità | circa 1 mm per metro | Piano di riscontro e comparatore | Alimentazione, rullatura e accoppiamento |
| Squadratura del taglio | entro 1 grado dalla squadra | Squadra e spessimetro | Spazio di saldatura e fusione alle giunzioni |
| Finitura del foro | privo di bave e incrostazioni sciolte | Visivo e boroscopio | Flusso, incrostazioni e pulizia |
Il foro merita una riga a sé stante. Incrostazioni sciolte, bave da taglio e residui di lubrificante di trafilatura finiscono tutti nel flusso di processo e, in un foro piccolo, disturbano anche il flusso e danno ai depositi un posto dove iniziare. Un tubo pulito e asciutto quando viene imballato rimane pulito; un tubo imballato bagnato arriva con macchie che devono essere rimosse prima dell'installazione.
Resistenza alla corrosione e suoi limiti
Il tubo di titanio in acqua di raffreddamento, acqua di mare e la maggior parte dei flussi chimici ossidanti si comporta bene perché il film di ossido si ripara in presenza di acqua e ossigeno. Due condizioni minano ciò. La prima è una fessura, dove il film non può ripararsi perché la chimica locale diventa priva di ossigeno e acida; le giunzioni tubo-tubo foglio e i contatti di supporto sono i siti usuali. La seconda è la contaminazione, in particolare le macchie di ferro da attrezzi in acciaio, spazzole metalliche o acqua arrugginita, che possono creare celle locali e portare alla vaiolatura.
Le misure pratiche derivano da ciò. Mantenere gli attrezzi di fabbricazione dedicati al titanio, decapaggio dopo qualsiasi contatto con ferro, e mantenere il foro del tubo libero da tasche stagnanti. Dove il mezzo è riducente, o dove una fessura calda è inevitabile, una lega contenente palladio come Gr7 è la scelta più robusta rispetto a Gr2, a un modesto sovrapprezzo per un grande guadagno in resistenza alle fessure.
La velocità del flusso rientra nella stessa discussione. Il titanio resiste all'erosione meglio della maggior parte dei metalli, ma una parete da 2 mm ha poco margine da cedere, e la turbolenza all'ingresso, a una curva o a una valvola parzialmente chiusa può rimuovere localmente il metallo. Mantenere la velocità di ingresso moderata, utilizzare una transizione liscia all'ingresso ed evitare contrazioni brusche sono protezioni economiche per un tubo a parete sottile.
Senza saldatura o saldato e trafilato
A parete da 2 mm, entrambi i percorsi sono disponibili. Il tubo senza saldatura viene trafilato da un cavo e non ha saldatura, il che è adatto per applicazioni sotto pressione, servizio ciclico e qualsiasi applicazione in cui il foro deve essere ininterrotto. Il tubo saldato e trafilato parte da nastro, salda la saldatura e poi trafila e ricuoce, il che è economico in lunghezze lunghe e in dimensioni dove la fornitura senza saldatura è limitata; la saldatura di solito non è visibile dopo la trafilatura, ma rimane una caratteristica metallurgica e la sua qualità dipende dalla saldatura e dalla quantità di lavorazione a freddo che segue.
La scelta di solito si riduce all'applicazione e alla lunghezza. Per un condensatore con migliaia di tubi corti, il tubo saldato e trafilato è spesso la risposta commerciale. Per una linea ad alta pressione, un servizio ciclico o un tubo che verrà piegato dopo la consegna, il senza saldatura è l'opzione più sicura. In entrambi i casi, lo standard e il pacchetto di test devono essere concordati all'indagine, poiché la stessa dimensione nominale può essere fornita secondo specifiche diverse con prove molto diverse a supporto.
Dove viene utilizzato un tubo con parete da 2 mm
Condensatori e scambiatori di calore sono l'applicazione più ampia, dove il tubo trasporta acqua di raffreddamento da un lato e un fluido di processo dall'altro, e dove la parete deve resistere sia alla pressione che alla corrosione del mezzo di raffreddamento. Le unità raffreddate ad acqua di mare su navi e impianti costieri sono una scelta naturale per il titanio perché i materiali alternativi richiedono rivestimenti o sostituzioni frequenti.
Refrigeratori chimici, refrigeratori di campionamento e piccoli scambiatori di calore di processo utilizzano la stessa parete per le stesse ragioni. Nell'ambito della strumentazione e dell'idraulica, una parete da 2 mm viene scelta dove la linea deve resistere a manipolazioni e vibrazioni brusche piuttosto che ad alta pressione. In tutte queste applicazioni, il tubo è valido solo quanto la sua installazione, quindi i requisiti di forma e pulizia hanno lo stesso peso del certificato del materiale.
Ispezione e ordinazione
Un tipico piano di ispezione copre dimensioni e forma su un campione per ogni lotto, un test di prova idrostatica o pneumatica, un test a correnti parassite o ultrasonico per difetti della parete e un test di appiattimento per dimostrare la duttilità. Un certificato 3.1 secondo EN 10204 dovrebbe riportare il numero di colata, la chimica, la resistenza alla trazione e allo snervamento, l'allungamento e i risultati dei test non distruttivi, tracciabili ai tubi consegnati.
L'ordine dovrebbe indicare lo standard, il grado, il diametro esterno e la parete da 2 mm con tolleranze, la lunghezza e la rettilineità, la condizione di consegna, il requisito di superficie e pulizia e il pacchetto di test. L'aggiunta di limiti di rotondità ed eccentricità non costa nulla all'indagine ed evita un rifiuto di consegna in seguito, che è il miglioramento della qualità più economico disponibile su un ordine di tubi.
Immagini del prodotto
![]()