| Marchio: | LHTI |
| Numero modello: | LH-12 |
| MOQ: | 10 kg |
| Condizioni di pagamento: | L/C,D/P,T/T,Western Union,paypal ecc |
| Capacità di fornitura: | 50000 kg al mese |
Selezione del filo di saldatura in titanio ERTi-1 ed ERTi-2
Il filo di saldatura in titanio viene acquistato per diametro e venduto per bobina, ma viene selezionato in base al metallo base, e i due sistemi di numerazione sul mercato rendono ciò più difficile del necessario. Questa pagina copre i gradi di riempimento non legati ERTi-1 ed ERTi-2, come il numero ERTi si relaziona al numero Gr della piastra o del tubo da unire, come il diametro e la superficie influenzano l'arco e quali parti del blocco delle specifiche sottostante sono testo modello piuttosto che fatti.
I numeri ERTi e i numeri di grado non sono la stessa cosa
ERTi è una designazione del metallo d'apporto da AWS A5.16, che è adottata come ASME SFA 5.16. Gr è una designazione del materiale da ASTM B265 per lamiera, B338 per tubo o B348 per barra. ERTi-2 e Gr2 descrivono la stessa chimica da estremità opposte del giunto: uno è il filo che entra nel bagno di fusione, l'altro è il metallo che è già lì. Un ordine di acquisto che richiede filo di grado 2 è ambiguo, perché il grado 2 è un grado di prodotto lavorato e il filo che gli corrisponde è ERTi-2.
La numerazione si allinea strettamente per i gradi non legati, ed è qui che inizia la confusione. ERTi-1, ERTi-2 ed ERTi-4 mantengono le stesse bande di ossigeno di Gr1, Gr2 e Gr4, quindi un saldatore che ordina lo stesso numero di solito ottiene un riempitivo lavorabile. Per i gradi legati e al palladio, l'allineamento non è automatico e il numero ERTi deve essere verificato rispetto al numero UNS sul certificato piuttosto che dato per scontato.
Abbinare il riempitivo al metallo base
La regola che governa la selezione del riempitivo è che la saldatura non deve essere più debole o meno resistente alla corrosione delle parti che unisce. La sottostima della resistenza è normale e sicura; la sovrastima non lo è, perché una saldatura più resistente su un metallo madre più morbido concentra lo sforzo sulla linea di fusione. La tabella sottostante fornisce i minimi pubblicati per ciascun grado ERTi insieme al metallo base per cui è stato scritto.
| Grado del riempitivo | Metallo base per cui è scritto | UTS min ksi [MPa] | YS min ksi [MPa] | Dove è la scelta sbagliata |
|---|---|---|---|---|
| ERTi-1 | Gr1 non legato, UNS R50100 | 35 [240] | 20 [138] | Parti sotto pressione che richiedono maggiore resistenza |
| ERTi-2 | Gr2 non legato, UNS R50120 | 50 [345] | 40 [275] | Servizio in sale o acidi riducenti |
| ERTi-4 | Gr4 non legato, UNS R50130 | 80 [550] | 70 [483] | La buona duttilità è la priorità |
| ERTi-5 | Gr5 Ti-6Al-4V, UNS R56400 | 130 [895] | 120 [828] | Giunti dissimili CP a CP |
| ERTi-7 | Gr7 Ti-0.15Pd, UNS R52401 | 50 [345] | 40 [275] | Servizio in acido nitrico o ossidante |
Ne conseguono due conseguenze pratiche. Primo, saldare piastra Gr2 con filo ERTi-1 dà un giunto al di sotto della resistenza del metallo madre, il che è accettabile solo dove le tolleranze di progettazione provengono dal riempitivo più debole. Secondo, saldare Gr2 a Gr5 richiede un riempitivo che si adatti a entrambi, e questo è normalmente ERTi-5 piuttosto che ERTi-2, perché la diluizione dal lato legato domina il bagno di fusione.
Diametro, forma e bobina si adattano alla torcia, non al disegno
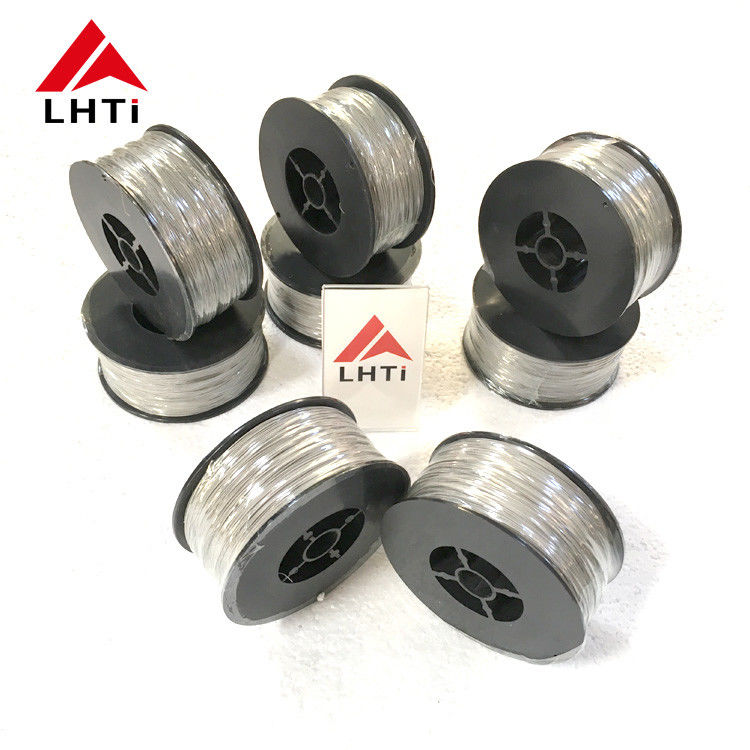
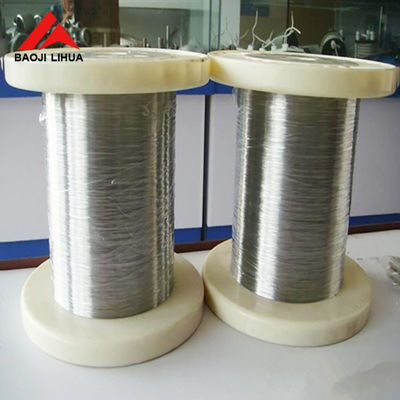
Questa pagina offre da 0,8 a 5 mm in bobina, rocchetto e lunghezze dritte da 1000 mm, con superficie decapata o lucidata. Il diametro viene scelto dallo spessore della parete e dalla preparazione del giunto: un filo molto più grande del gap di radice attraversa il gap invece di riempirlo, e un filo molto più piccolo richiede più passate e immette più calore nella parte. Per tubi a parete sottile l'intervallo utile è solitamente da 0,8 a 1,6 mm, e per piastre spesse da 2,4 a 3,2 mm.
La forma è una questione di officina che gli acquirenti spesso risolvono in base al prezzo. Un rocchetto deve corrispondere al mozzo dell'alimentatore e ai rulli di trascinamento; una bobina deve essere svolta senza introdurre una piega che contrasti la torcia; le lunghezze dritte sono per il lavoro manuale e per le teste orbitali che non possono tirare da un rocchetto. Sbagliare questo non si vede sul certificato, si vede come tempi di inattività alla cella.
Decapato o lucidato, e perché nessuno dei due significa pulito
La decapaggio rimuove l'ossido e la cassa alfa lasciati dalla trafilatura, e lascia una superficie grigio opaco con una quantità controllata di assorbimento di idrogeno. La lucidatura conferisce una superficie brillante che alimenta più agevolmente ed è preferita dove il filo è visibile o dove l'alimentatore è sensibile all'attrito superficiale. Nessuno dei due processi rimuove il grasso delle dita, la polvere o la contaminazione della bobina, e il filo di titanio assorbirà ossigeno e idrogeno interstiziali da una superficie sporca più velocemente del filo di acciaio.
Ecco perché il controllo del lotto è più importante della finitura superficiale. Una bobina che è rimasta aperta in un'officina umida per un mese non è lo stesso riempitivo di una proveniente da un sacchetto sigillato, anche con lo stesso certificato. Chiedere il metodo di imballaggio, il disidratante e il numero di lotto, e conservare il rapporto con la bobina.
Lettura del blocco delle specifiche in questa pagina
Il blocco sopra descrive un prodotto internamente incoerente e i dati della tabella sono la parte affidabile. Il titolo nomina ASTM F136 e F1341 insieme a TI-6AL-4V, ma F136 è la specifica del materiale per impianti in Ti-6Al-4V ELI lavorato e F1341 copre il filo di titanio non legato per impianti chirurgici; nessuno dei due è una specifica per metalli d'apporto per saldatura, che è AWS A5.16. La riga Nome Prodotto richiede ERTi-1 ed ERTi-2, la riga Grado elenca solo Grado 1 e Grado 2, e la riga Materiale dice titanio puro, quindi gli attributi descrivono filo CP non legato. La dicitura lega nel titolo appartiene alla riga ERTi-5 della tabella, non a questa coppia di gradi.
La tabella chimica più in basso è l'elenco della composizione AWS A5.16, con i numeri UNS R50100 per ERTi-1, R50120 per ERTi-2, R50130 per ERTi-4, R56400 per ERTi-5 e R52401 per ERTi-7. Quei numeri sono ciò che dovrebbe apparire sul certificato del laminatoio. Un certificato che cita un numero UNS non presente in questo elenco non è un certificato A5.16, qualunque sia l'intestazione.
| Cosa ordinare | Come scriverlo | Se viene omesso | Chi lo controlla | Errore comune |
|---|---|---|---|---|
| Grado e standard | ERTi-2 secondo AWS A5.16 | Il laminatoio spedisce ERTi-1 | Certificato ed etichetta della bobina | Usare il grado 2 come nome del riempitivo |
| Diametro | 2,4 mm, classe di tolleranza | Variazione di alimentazione e combustione | Micrometro, tre punti | Ordinare 3,2 mm per una parete da 2 mm |
| Forma | Bobina, rocchetto o 1000 mm dritti | Non si adatta alla torcia | Controllo rocchetto e lunghezza | Tipo di rocchetto non corrispondente all'alimentatore |
| Superficie | Decapato, o lucidato e pulito | Porosità e deriva dell'arco | Visivo e rugosità | Presumere che la lucidatura significhi pulito |
| Dati del lotto | Chimica, UTS, umidità e imballaggio | Nessuna tracciabilità | Revisione del rapporto alla ricezione merci | Un rapporto per più lotti |
Note d'ordine
Scrivere il grado del riempitivo con lo standard, il diametro con la sua tolleranza, la forma con il tipo di rocchetto, la condizione superficiale e i dati del lotto richiesti sul rapporto. Indicare anche il metallo base, in modo che il fornitore possa segnalare una discrepanza prima che il filo venga trafilato. Per un lavoro medico o aerospaziale, aggiungere il requisito di tracciabilità all'ordine di acquisto anziché presumere che un certificato che nomina un grado sia sufficiente.
Immagini del prodotto
![]()