logo

Dettagli dei prodotti

Created with Pixso. Casa. Created with Pixso. Prodotti Created with Pixso.
Cavo di titanio
Created with Pixso.

2.4 mm Filo TIG in Titanio: Vestibilità, Alimentazione e Finitura

2.4 mm Filo TIG in Titanio: Vestibilità, Alimentazione e Finitura

Marchio: LHTI
Numero modello: LH-12
MOQ: 10 kg
Condizioni di pagamento: L/C,D/P,T/T,Western Union,paypal ecc
Capacità di fornitura: 50000 kg al mese
Informazioni dettagliate
Luogo di origine:
Cina
Certificazione:
ISO9001:2015; TUV; SGS;BV
Nome del prodotto:
ERTi 1 ERTi 2 Gr.1 Gr.2 filo di titanio puro
Grado:
Grade1 Grade2 ErTi1 ErTi2
Forma:
Bobina, bobina, diritto
Materiale:
Titanio puro
Superficie:
Superficie di marinatura/superficie della lucidatura
Pacchetto:
Pacchetto di esportazione standard
Diametro di vendita a caldo:
0.8 mm-5 mm ecc.
Lunghezza:
1000 mm
Parole chiave:
Cavo di titanio sottile
Imballaggi particolari:
Il pacchetto della bobina e della bobina in caso del cartone o caso del compensato, pacchetto diritt
Capacità di alimentazione:
50000 kg al mese
Evidenziare:

2.4mm filo di titanio puro

,

filo di titanio per saldatura

,

filo di titanio di grado industriale

Descrizione del prodotto

2.4 mm Filo TIG in Titanio: Adattamento, Alimentazione e Finitura

La maggior parte delle celle di saldatura in titanio si assesta su un diametro di riempimento e vi rimane. Questa pagina riguarda la dimensione che viene scelta più spesso e le tre cose che quel diametro controlla effettivamente: se il filo raggiunge il giunto, se si alimenta senza piegarsi e come appare il cordone finito.

Perché 2.4 mm Diventa la Dimensione Standard

A 2.4 mm, circa tre trentaduesimi di pollice, il filo è abbastanza rigido da essere spinto in un giunto a mano senza deviare, e abbastanza sottile che una torcia manuale può fonderlo nella fascia da 90 a 130 ampere utilizzata su titanio non legato da 3 a 6 mm. Andando più piccolo, il filo si piega prima di raggiungere una radice stretta; andando più grande, la corrente necessaria per fonderlo inizia a surriscaldare sezioni sottili. Questo equilibrio è il motivo per cui le qualifiche procedurali sono così spesso scritte attorno a questa dimensione.

Giunto e spessoreFascia di correntePerché questo diametro si adattaQuando cambiare dimensione
Lamiera CP da 3 a 6 mm, testa a testa90 a 130 ARiempie un piccolo gap in una o due passate1.6 mm sotto i 2 mm di spessore
Radice di tubo con purge di supporto80 a 110 AAbbastanza rigido da raggiungere la radice senza deviare3.2 mm per passate di riempimento a parete spessa
Riparazione di parti fuse o forgiate100 a 140 ADeposita metallo velocemente, quindi l'apporto di calore rimane basso1.2 mm per riparazioni estetiche
Tubo a parete sottile da 1.5 a 2 mm45 a 70 AFunziona solo all'estremità inferiore del suo intervallo1.6 mm è più facile da controllare
Testa orbitale su tubo60 a 90 ASi alimenta attraverso una guaina da 2.4 mm senza piegarsi0.8 mm per teste a camera chiusa

Le fasce di corrente sopra sono punti di partenza per lavori a corrente continua con elettrodo negativo e scudo di trascinamento, non impostazioni da copiare senza un test di procedura. Il titanio conduce il calore scarsamente rispetto all'acciaio, quindi la stessa amperaggio che si adatta a una piastra da 4 mm surriscalderà una da 2 mm; la tabella fornisce la direzione del cambiamento piuttosto che una ricetta.

Le Due Tabelle in Basso Rispondono a Domande Diverse

La prima tabella legge dal metallo base al riempitivo: Grado 1 a ERTi-1, Grado 2 a ERTi-2, Grado 4 a ERTi-4, Grado 5 a ERTi-5, Grado 7 a ERTi-7, con il carico di rottura e snervamento minimo del riempitivo depositato accanto a ciascuno. La seconda tabella è la chimica AWS A5.16, con il numero UNS e i limiti di ossigeno, azoto, idrogeno, ferro, alluminio, vanadio e palladio per ogni designazione.

Nessuna delle due tabelle è una garanzia di resistenza del giunto. I valori di trazione appartengono al deposito del riempitivo, e un giunto tra piastre non legate non può essere più resistente delle piastre, qualunque riempitivo venga utilizzato. Ecco perché sottodimensionare il riempitivo è una pratica normale sul titanio CP e sovradimensionarlo no: un riempitivo più resistente concentra lo sforzo nella zona termicamente alterata invece di distribuirlo.

Lunghezze dritte o bobina

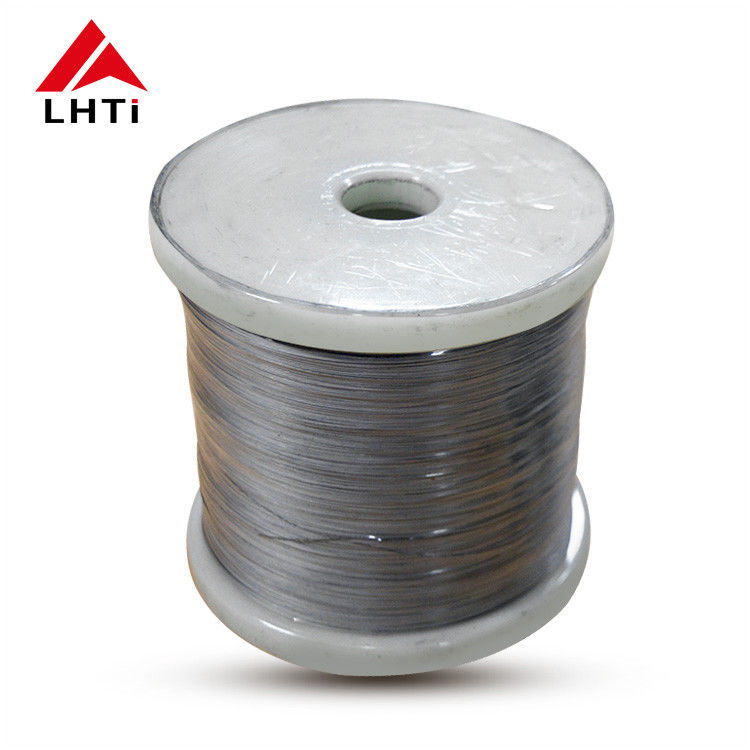
Le lunghezze tagliate di un metro sono per una torcia in mano. Permettono al saldatore di lavorare attorno a una flangia senza trascinare un alimentatore, e sono facili da tenere pulite perché ogni lunghezza viene maneggiata una sola volta. Le bobine sono adatte per teste orbitali e celle robotiche, dove il filo viene alimentato da una guaina e mai toccato.

Un filo da 2.4 mm richiede più dalla guaina di un filo da 0.8 mm. Se la guaina è dimensionata per un filo più piccolo, la bobina sfrega, la superficie si scheggia e le schegge arrivano nella pozza come inclusioni. Abbina la guaina e la pressione del rullo di trascinamento al diametro, e controlla il filo per un punto piatto dopo una lunga trazione.

Cosa indicare sull'ordineOpzioni su questa paginaPerché cambia la saldaturaCome viene controllato
Designazione del riempitivoERTi-1, ERTi-2, ERTi-4, ERTi-7Imposta la chimica della pozza rispetto al grado baseCertificato e PMI all'arrivo
Diametro e tolleranza2.4 mm, più o meno 0.05 mmControlla l'aderenza di alimentazione e la densità di correnteMicrometro in tre punti
Lunghezza o bobinaLunghezze tagliate da 1 m, bobine da 5 kgManipolazione e se viene utilizzato un alimentatoreConteggio pezzi e peso lordo
SuperficieDecapato o lucidatoIl residuo di trafilatura è una fonte di porositàControllo visivo e rapporto di decapaggio
Livello del certificatoEN 10204 3.1Tracciabilità per lavori a pressione e medicaliIl numero di lotto corrisponde al numero di lotto

Superficie e Manipolazione

Il decapato è la normale superficie di saldatura: l'acido rimuove l'ossido e il residuo di trafilatura in un unico passaggio, e il filo viene poi confezionato asciutto. Il filo lucidato è più brillante e si alimenta più agevolmente in una guaina marginale, ma la lucidatura è un'operazione meccanica e il diametro deve essere controllato successivamente. Il filo nero porta ancora il lubrificante dalla trafilatura ed è la scelta meno adatta per un giunto che verrà radiografato.

Pulire il filo con isopropanolo prima che entri nella torcia e indossare guanti puliti. Le impronte digitali trasportano cloruri e carbonio, e sul titanio entrambi finiscono come porosità o come un duro strato alfa lungo il cordone.

Note d'ordine

Indicare prima il grado del metallo base, perché decide la designazione del riempitivo, poi il diametro e la tolleranza che lo accompagna, poi la forma, la superficie e il livello del rapporto. Se il filo è per una parte sotto pressione, indicare anche il codice secondo cui è scritta la procedura, in modo che il certificato e la procedura di saldatura parlino dello stesso materiale.

Immagini del prodotto

2.4 mm pure titanium TIG filler wire straight lengths